


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski

HWASHI · Resistance Welding Automation
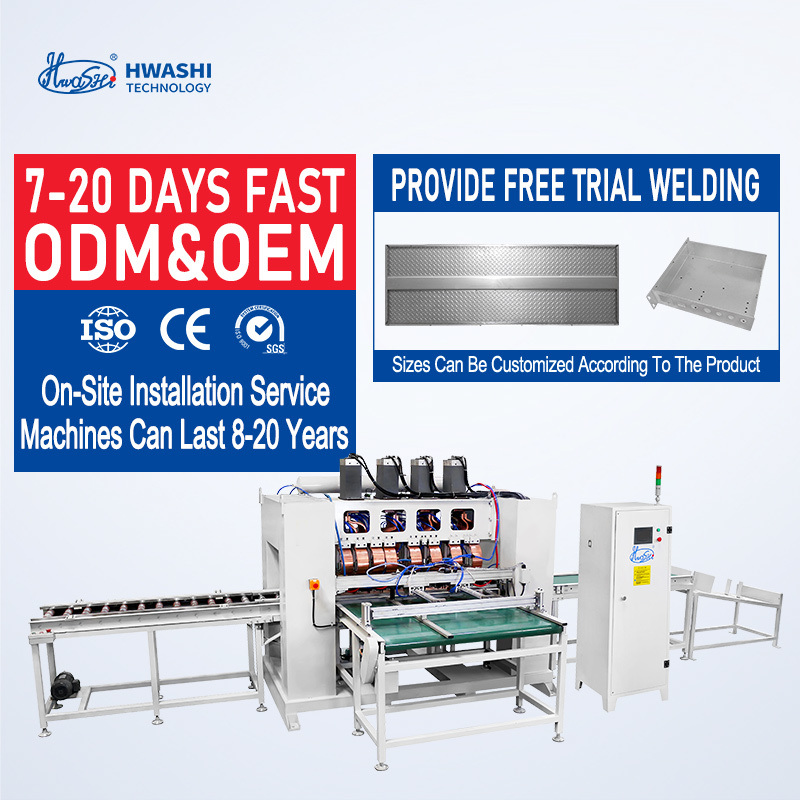
PLC制御ドアパネル用多頭スポット溶接機
ドアパネルおよびシートメタルアセンブリ用の設定可能な多頭抵抗スポット溶接プラットフォーム。公開されている説明は、同時または逐次ヘッド操作と最大3+3 mmの溶接能力をサポートしています。
01 / アプリケーション概要
シートメタルドアアセンブリの多点溶接
この機械は、ドアパネルおよびシートメタル製造用に説明されています。オペレーターはワークピースを配置し、自動スポット溶接ラインを開始してから、後続の溶接ラインのためにパネルを手動で再インデックスします。複数のヘッドを同時または逐次操作用に構成できます。
02 / 技術仕様
公開された製品パラメータ
| パラメータ | 公開値 | エンジニアリング/購入ノート |
|---|---|---|
| モデル参照 | WL-SQ100K | 見積もりおよび機械銘板で最終モデルコードを確認してください。 |
| 入力電源 | 380 V、2相(属性) | 電圧/位相が参照テーブルと異なります。サイト接続要件を確認してください。 |
| 定格容量 | 150 kVA × 4 | 4単位定格の意味と総電気負荷を確認してください。 |
| 最大溶接厚さ | 3+3 mm | 実際の材料グレード、コーティング、および積層構造を使用して検証してください。 |
| システムコントローラー | U.S. MCC SCR | 記載されているコントローラー/SCR指定。正確なコンポーネントのメーカーとモデルを確認してください。 |
| 制御方法 | PLC | プログラム可能な制御と溶接条件設定。 |
| 有効溶接幅 | 1,000~2,000 mm | 最終的な作業範囲は承認された部品レイアウトによって異なります。 |
| 有効溶接長 | 300 mm、カスタマイズ可能 | 使用可能な治具長とインデックス方法を確認してください。 |
| 材料厚さ範囲 | 0.4~1.5 mm | 概要値。別の3+3 mm容量の主張と照合してください。 |
| 溶接ヘッド | 2.2 kN(参照テーブル) | 注文された構成への適用性を検証してください。 |
| 溶接スケジュール | 32種類(参照テーブル) | 利用可能なプログラムとパラメータアクセスを確認してください。 |
| 電極間隔 | 100~300 mm | 承認されたスポットレイアウトに合わせて調整可能。 |
| 保証 | コアコンポーネントに1年間 | 書面による範囲、除外事項、およびサービス条件を取得してください。 |
製品ページに表示されている参照モデルシリーズ
| パラメータ | WL-SF-MF160K | WL-SF-MF120K | WL-SF-MF100K |
|---|---|---|---|
| 入力電圧 | 380 V、3相 | 380 V、3相 | 380 V、3相 |
| 入力電力 | 160 kVA | 120 kVA | 100 kVA |
| 最大溶接電流 | 32,000 A | 30,000 A | 28,000 A |
| 最大電極力 | 2.2 kN | 2.2 kN | 2.2 kN |
| 溶接能力 | 3+3 mm | 2+2 mm | 1+1 mm |
| 溶接ヘッド | 10~20、顧客図面による | ||
| プラットフォームサイズ | 2,000 × 300 mm、カスタマイズ可能 | ||
これらの3つの列は、WL-SQ100Kの交換可能な構成ではなく、リストからの参照シリーズとして提示されています。
03 / 操作シーケンス
手動ローディングと自動スポット溶接サイクル
- ワークピースを配置します。ドアパネルを作業台にロードし、合意された治具基準に合わせます。
- プログラムされたサイクルを開始します。開始制御をアクティブにして、1ラインのスポット溶接を開始します。
- ヘッドシーケンスを完了します。構成されたヘッドは、承認されたプログラムに従って同時にまたは逐次溶接します。
- パネルを再配置します。基準参照を維持しながら、ワークピースを手動で次の溶接ラインにインデックスします。
- 繰り返しと検査。サイクルを継続し、合意された品質計画に対して溶接位置とサンプルジョイントを確認します。
04 / 設定とエンジニアリング
異なるパネルレイアウトに対応する適応可能なヘッド配置
ヘッド間隔は、顧客のスポットレイアウトに合わせて配置でき、シリンダーボルト配置による調整が説明されています。
タッチパネルインターフェースは、溶接条件設定とプログラム可能なパラメータ保存をサポートします。
自動加圧は、オペレーターが溶接中にワークピースを保持する必要性を減らすために説明されています。
作業寸法とヘッド数は、顧客の図面に合わせて調整できます。
製造前に最終決定する必要がある情報
- 材料グレード、厚さ、表面コーティングを含む部品図面。
- 数量、ピッチ、エッジ距離、および位置公差を示すスポット溶接マップ。
- 必要なサイクル時間、ローディング方法、およびシフトあたりの目標生産量。
- プラント電源、接地、および必要なユーティリティ接続。
- 治具基準、電極アクセス、部品のばらつき、および段取り替えのニーズ。
05 / 品質と受け入れ
実際の溶接アプリケーションを中心としたビルド受け入れ
生産リリースの場合、機械のサインオフ前に検査方法と受け入れ限度を定義します。購入者主導の検証計画には、最初の部品の寸法チェック、溶接位置の検証、代表的なサンプルの破壊的な剥離またはチゼルテスト、および合意された生産条件下での繰り返しテストが含まれる場合があります。
| 管理ポイント | 合意すべき受け入れ証拠 |
|---|---|
| 材料と積層構造 | 承認された材料仕様、厚さ記録、およびサンプル部品の確認。 |
| 溶接位置 | スポットマップ、治具基準の検証、および測定レポート。 |
| 溶接の完全性 | 合意された破壊試験方法と受け入れ基準。 |
| 繰り返し性 | 合意された部品バリアントおよび操作シーケンス全体でのトライアルラン記録。 |
| 機械の安全性 | 電気、ガード、非常停止、およびオペレーター指示のチェック。 |
これは提案された調達検証フレームワークであり、標準供給に含まれるテストレポートまたは測定された溶接結果の主張ではありません。
06 / 商取引および配送条件
公開された注文情報
| 品目 | 公開条件 |
|---|---|
| 最低注文数量 | 1セット |
| 表示価格 | 15,000 US$ |
| 梱包 | 耐航性のある木製パッケージ |
| 納期 | 支払い受領後7~30営業日 |
| 支払い条件 | T/T、L/C |
| 供給能力 | 月50セット |
署名された見積もりおよび契約で最終価格、構成、インコタームズ、梱包寸法、配送マイルストーン、および出荷スケジュールを確認してください。
07 / メーカープロフィール
広東HWASHIテクノロジー株式会社
Hwashiは、家電、調理器具、金属ハードウェア、エレクトロニクス、自動車部品に応用される抵抗溶接自動化装置および産業用ロボットの開発・製造を事業としています。
認証範囲
メーカーの品質管理ページには、抵抗溶接機(No. AT58250SC100084、2021年4月8日発行)のCE証明書が、IBCケージライン、ロボット、シンク研磨機、ワイヤー曲げ/切断機の個別の証明書とともにリストされています。各証明書には独自の記載された機器範囲があります。購入前に、正確なWL-SQ100K構成の証明書コピー、有効性、およびモデルカバレッジを確認してください。
08 / 会社レベルの出荷証拠
公開されているクロスボーダー出荷活動
サプライヤー名バリアント「Guangdonghwashi Technology Inc.」の下にある公開されている米国税関データプロファイルは、2006年11月から2026年11月までの表示期間について、15件の記録された出荷、10件の取引パートナー、および5件の米国港の場所を示しています。サンプルには、産業機械および溶接関連機器が含まれています。
| サンプル期間 | 統合された製品カテゴリ | 輸入業者 / 市場例 | 出荷プロファイル |
|---|---|---|---|
| 2006~2026 | 産業機械および設備 | 米国;複数の輸入業者パートナー | 15件の出荷、10件のパートナー、5つの港の場所 |
| 2024年6月27日 | 6ヘッド自動ワイヤーメッシュ溶接機 | American Appliance Products | 3,740 kg; 4パッケージ |
| 2024年7月28日 | 溶接ロボット / 自動パイプ曲げ機械 | KLYK LLC | 4,080 kg; 6パッケージ |
| 2025年12月11日 | 空気圧ACパルススポット溶接機 | Deerfield Farming Company Ltd | 517 kg; 1パッケージ |
| 2026年10月31日 | 漏れ試験機 | Core Plastech International Inc. | 1,180 kg; 4パッケージ |
09 / 購入者FAQ
調達およびアプリケーションに関する質問
特定のドアパネル図面に合わせて機械を構成できますか?
リストには、カスタマイズ可能なプラットフォーム寸法、調整可能なヘッド間隔、および顧客図面による10~20個のヘッドが記載されています。注文確認前にレイアウトレビューのために部品図面、スポットマップ、材料積層構造、および目標生産量を提出してください。
3+3 mmの容量は、すべての材料の組み合わせに適用されますか?
厚さの見出しから普遍的な材料の組み合わせを推測すべきではありません。性能は、材料グレード、コーティング、積層構造、電極形状、力、および溶接スケジュールに依存します。サンプル溶接を通じて実際の組み合わせを検証してください。
同時ヘッド操作と逐次ヘッド操作の違いは何ですか?
同時操作は、構成されたヘッドを協調サイクルでトリガーします。逐次操作は、プログラムされた順序でヘッドまたはグループをトリガーします。適切なモードは、部品の形状、利用可能な電力、およびプロセス要件によって異なります。最終的な制御仕様でサポートされているシーケンスを確認してください。
380 V、2相電源の説明について確認すべきことは何ですか?
属性には380 V、2相と記載されていますが、参照モデルテーブルには380 V、3相と記載されています。出荷前に、電気回路図と、位相、周波数、定格入力電流、保護装置、および接地に関する書面による確認を取得してください。
バルク購入者はどのような品質文書を要求すべきですか?
承認図面、電気部品リスト、検査チェックリスト、トライアルラン記録、安全検査、およびサンプル溶接検証レポートに合意してください。必要に応じて、購入契約で材料証明書または第三者テストを指定してください。
海洋貨物用に機械はどのように保護されるべきですか?
リストには耐航性のある木製梱包が記載されています。出荷仕様で、必要に応じて防湿包装、乾燥剤、防錆、衝撃保護、吊り上げポイント、重心マーク、および梱包寸法を定義してください。
記載されているリードタイムは何ですか?
リストには、支払い受領後7~30営業日と記載されています。図面承認、構成確定、部品入手可能性、製造、および検査のマイルストーンは、合意されたスケジュールに影響を与える可能性があります。契約に配送計画を記録してください。
どのようなアフターサービスと保証カバレッジが記載されていますか?
リストには、コアコンポーネントに1年間の保証が記載されています。開始日、対象部品、除外事項、スペアパーツの手配、リモートトラブルシューティングの範囲、応答時間、およびオンサイトサービス料金を文書で確認してください。
10 / 調達チェックリスト